


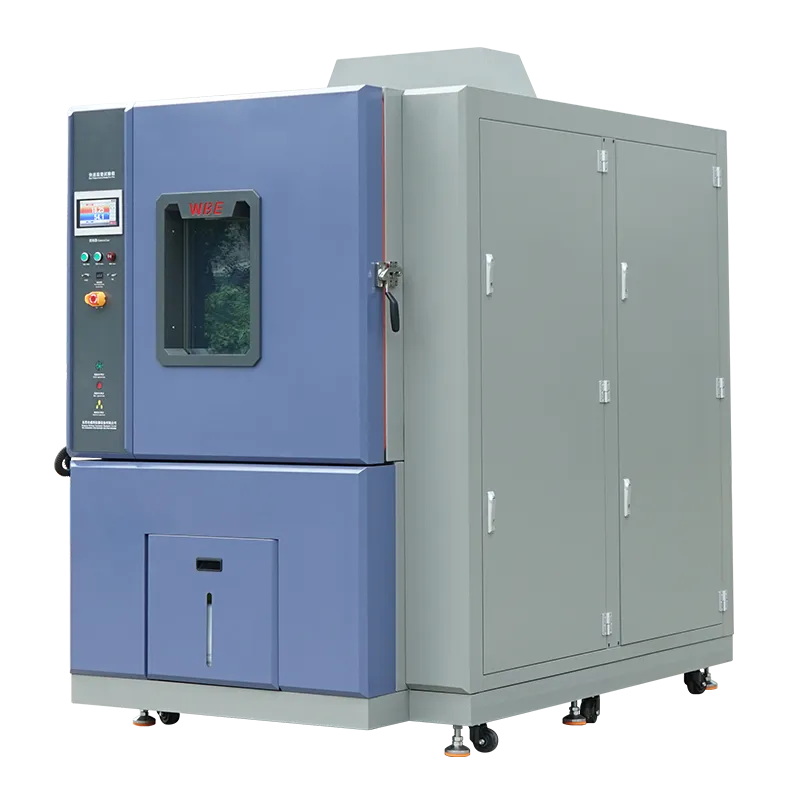
Nel panorama manifatturiero moderno, garantire la durabilità del prodotto in condizioni atmosferiche diverse non è più opzionale; È un requisito fondamentale per entrare nel mercato globale. Le camere di prova ambientali rappresentano la pietra angolare di questo processo di validazione, permettendo agli ingegneri di simulare condizioni estreme all'interno di un ambiente di laboratorio controllato. Combinando fattori di stress di temperatura e umidità, questi sistemi rivelano potenziali punti di guasto che i test a fattore singolo potrebbero trascurare.
Comprendere la sinergia tra temperatura e umidità nei test di affidabilità
La relazione tra energia termica e contenuto di umidità nell'aria è complessa. Quando parliamo di camere di prova ambientali, stiamo osservando l'interazione psicrometrica in cui la temperatura determina la capacità dell'aria di trattenere il vapore acqueo. Il test dei prodotti solo per la temperatura fornisce dati su espansione, contrazione e degrado del materiale. Tuttavia, l'aggiunta di umidità introduce la variabile di ingresso di umidità, corrosione e cortocircuiti elettrici. Ad esempio, una scheda elettronica potrebbe sopravvivere a 85 gradi Celsius in un ambiente asciutto ma guastarsi rapidamente quando esposta all'85% di umidità relativa alla stessa temperatura.
I test combinati simulano le condizioni reali vissute nei climi tropicali o durante il rapido transito tra diverse zone climatiche. Camere di prova ambientali di alta qualità sono progettate per gestire questi cambiamenti con estrema precisione. La sinergia di questi due fattori di stress accelera il processo di invecchiamento di materiali, come polimeri e compositi, fornendo ai produttori anni di dati sull'usura in poche settimane. Questa accelerazione è fondamentale per i cicli di ricerca e sviluppo che richiedono un feedback rapido per iterare sui progetti di prodotto e sulla selezione dei materiali.
Inoltre, i protocolli di test moderni spesso richiedono il passaggio di questi stati. Non si tratta solo di mantenere una stabile quantità di umidità di 40 gradi e 90%; Si tratta di come il prodotto reagisce quando la temperatura scende e si forma condensa sui componenti sensibili. I sistemi avanzati devono prevenire la "pioggia" all'interno della camera, assicurando che il campione sia sottoposto al punto di rugiada esatto richiesto dagli standard internazionali. Questo livello di controllo è ciò che distingue le apparecchiature di livello professionale dalle unità di riscaldamento di base.
Applicazioni Core in Settori Industriali Critici
L'adozione delle camere di prova ambientali si estende in numerosi settori ad alto rischio. Nel settore automobilistico, componenti come plastiche per cruscotti, batterie agli ioni di litio e unità di controllo elettroniche (ECU) devono resistere al caldo cocente del deserto e al freddo umido di un inverno costiero. I test garantiscono che i legami adesivi nel parabrezza non cedano e che i sensori per la guida autonoma rimangano calibrati indipendentemente dal meteo. Man mano che l'industria si avvicina all'elettrificazione, la domanda di camere ad alta capacità e a prova di esplosioni è aumentata vertiginosamente.
Nell'industria aerospaziale e della difesa, la posta in gioco è ancora più alta. Le attrezzature devono funzionare ad alta quota dove la pressione è bassa e le temperature sono gelide, ma anche sulla pista dove l'umidità può essere soffocante. I test combinati nelle camere di prova ambientali aiutano a verificare l'integrità dell'avionica e dei materiali strutturali contro l'espansione igroscopica e la fatica termica. La conformità a standard come MIL-STD-810H richiede rigorosi cicli di umidità e temperatura che solo le camere più robuste possono fornire.
Le industrie dei semiconduttori e dell'elettronica 3C (Computer, Comunicazione ed Elettronica di Consumo) si affidano fortemente a queste camere per prevenire guasti di campo. I microchip sono suscettibili agli effetti di popcorn indotti dall'umidità durante la saldatura se hanno assorbito troppa umidità ambientale. Utilizzando camere di prova ambientali per il Highly Accelerated Stress Testing (HAST), i produttori possono individuare le debolezze del packaging e garantire che smartphone, laptop e dispositivi indossabili sopravvivano al sudore e all'umidità dell'uso umano quotidiano.
Specifiche tecniche avanzate delle soluzioni di test WBE
WBE si posiziona all'avanguardia nella tecnologia di simulazione ambientale integrando l'ingegneria di precisione con software orientati all'utente. Le nostre camere di prova ambientale sono dotate di interni in acciaio inox SUS304 di alta qualità che resistono alla corrosione anche dopo anni di elevata esposizione all'umidità. Lo strato isolante utilizza tipicamente schiuma di poliuretano ad alta densità o fibra di vetro ultra-fine per garantire perdite termiche minime, essenziale per mantenere un ambiente di prova stabile e ridurre il consumo energetico durante i test a lungo termine.
Il sistema di controllo è il "cervello" della camera. WBE utilizza controllori PLC avanzati con touchscreen ad alta risoluzione che permettono una programmazione complessa di cicli a più fasi. Questi controllori gestiscono gli elementi riscaldanti, i compressori di refrigerazione (spesso utilizzando refrigeranti ecologici) e i sistemi di umidificazione. I nostri metodi di umidificazione a ultrasuoni o a vapore garantiscono una risposta rapida ai cambiamenti dei punti di impostazione, mentre il sistema di deumidificazione rimuove rapidamente l'umidità in eccesso per simulare condizioni di siccità, garantendo un ampio intervallo di "climatogrammi" per esigenze di test diversificate.
La progettazione del flusso d'aria è un altro ambito in cui il WBE eccelle. Una corretta circolazione dell'aria è fondamentale per garantire che ogni parte del campione sperimentale soffra le stesse condizioni. Utilizziamo ventole centrifughe bilanciate che forniscono un flusso d'aria orizzontale o verticale, prevenendo sacche d'aria stagnanti o gradienti di temperatura. Inoltre, dispositivi di sicurezza come la protezione contro la sovratemperatura, gli allarmi per carenza d'acqua e le valvole di scarico della pressione sono standard, garantendo che sia l'apparecchiatura che i preziosi campioni di prova siano sempre protetti.
Massimizzare la longevità del prodotto attraverso l'analisi strategica delle tensioni
Investire in camere di prova ambientali è una decisione strategica che impatta direttamente i profitti di un'azienda. Individuando difetti di progettazione durante la fase di prototipo, le aziende evitano i costi elevati associati ai richiami dei prodotti e alle richieste di garanzia. L'analisi strategica delle tensioni consiste nel spingere un prodotto oltre i suoi limiti operativi specificati per trovare il "punto di rottura". Questi dati permettono agli ingegneri di costruire margini di sicurezza e ottimizzare i costi dei materiali, garantendo che il prodotto sia robusto senza essere eccessivamente sovraingegnerizzato.
Anche i test ambientali svolgono un ruolo chiave nella sostenibilità. I prodotti che durano di più contribuiscono meno ai rifiuti elettronici e richiedono meno risorse per la sostituzione. Utilizzando camere di prova ambientali per validare la stabilità a lungo termine di materiali ecologici o di nuove chimiche di batterie, i produttori possono passare con sicurezza a tecnologie "più ecologiche" senza sacrificare l'affidabilità. Questo costruisce fiducia dei consumatori, poiché la garanzia "WBE tested" implica un impegno verso la qualità e la durata.
Inoltre, i dati raccolti da queste camere offrono un vantaggio competitivo nei mercati B2B. Quando un fornitore può fornire rapporti dettagliati di test di umidità e temperatura a un OEM, dimostra professionalità e maturità tecnica. Questa trasparenza accorcia il processo di selezione e rafforza la catena di approvvigionamento. In sostanza, queste camere non sono solo strumenti di laboratorio; Sono strumenti di fiducia nel mercato e di reputazione del marchio.
Protocolli di installazione e manutenzione per prestazioni ottimali
Per garantire la longevità delle camere di prova ambientali, una corretta installazione e una manutenzione di routine sono fondamentali. Il sito di installazione deve essere pianeggiante, ben ventilato e mantenuto a una temperatura ambiente stabile per favorire l'efficienza del sistema di refrigerazione. È necessario un adeguato spazio intorno all'unità per il flusso d'aria e l'accesso alla manutenzione. Inoltre, l'approvvigionamento idrico per il sistema di umidificazione dovrebbe idealmente essere deionizzato o distillato per prevenire l'accumulo di minerali su sensori ed elementi riscaldanti, che può portare a letture imprecise nel tempo.
La calibrazione è l'aspetto più critico della manutenzione. Anche le migliori camere di prova ambientali possono sperimentare deriva dei sensori nel corso degli anni di funzionamento. Una calibrazione regolare rispetto agli standard tracciabili dal NIST garantisce che una lettura di "90% di umidità" sia davvero il 90%. WBE fornisce un supporto completo per la calibrazione e la manutenzione di routine, inclusa la verifica dei livelli di gas di refrigerazione, la pulizia delle bobine del condensatore e l'ispezione delle guarnizioni delle porte per eventuali segni di usura che potrebbero causare perdite termiche.
Gli operatori dovrebbero anche essere formati sui requisiti specifici di carico della camera. Sovraccaricare lo spazio di lavoro con campioni di prova può ostacolare il flusso d'aria e portare a una distribuzione disomogenea della temperatura. Seguendo la regola del "terzo" — dove il volume totale dei campioni di prova non supera un terzo del volume interno della camera — gli utenti possono garantire la massima accuratezza nei risultati. Una camera ben mantenuta della WBE può fornire un servizio affidabile per oltre un decennio, rendendola una risorsa altamente conveniente.
Navigazione nel processo di selezione delle attrezzature di laboratorio personalizzate
Scegliere l'attrezzatura giusta richiede una profonda comprensione delle specifiche esigenze di test specifiche. Le camere di prova ambientali standard potrebbero essere sufficienti per l'elettronica generale, ma grandi parti automobilistiche o pannelli solari potrebbero richiedere camere a ingresso a piedi. Fattori come l'intervallo di temperatura richiesto (ad esempio, -70-+150 gradi Celsius), la velocità di variazione di temperatura (velocità di rampa) e i livelli specifici di umidità devono essere abbinati alle capacità della macchina. Se la velocità di rampa è troppo bassa, potresti non soddisfare i requisiti di alcuni standard per stress test.
Un'altra considerazione è il carico termico del campione. Se stai testando elettronica attiva che genera il proprio calore, il sistema di refrigerazione della camera deve essere abbastanza potente da compensare quell'energia termica mantenendo comunque il punto di regolazione. WBE offre soluzioni personalizzate in cui calcoliamo queste variabili per i nostri clienti, assicurandoci che le camere di prova ambientali che ricevono siano perfettamente adatte ai loro carichi utili specifici.
Infine, considera l'integrazione software. Nell'era dell'Industria 4.0, la possibilità di monitorare i test da remoto ed esportare i dati in un sistema centralizzato di gestione della qualità è essenziale. Le camere WBE offrono connettività Ethernet e RS485, consentendo una registrazione dei dati e un controllo remoto senza soluzione di continuità. Questo consente ai responsabili di laboratorio di monitorare più test contemporaneamente, migliorando la velocità di produzione e assicurando che ogni deviazione venga segnalata istantaneamente tramite email o avvisi SMS.
Perché WBE è il partner preferito per gli standard globali di test
Alla WBE, siamo orgogliosi di essere più di un semplice produttore; Siamo un fornitore completo di soluzioni per i test di affidabilità. La nostra ampia gamma di camere di prova ambientali è progettata per soddisfare i più rigorosi standard internazionali, tra cui ISO, ASTM e IEC. Con oltre un decennio di esperienza, abbiamo servito imprese e enti statali di livello mondiale, fornendo loro gli strumenti necessari per innovare in sicurezza.
Il nostro portafoglio di prodotti include unità specializzate come la camera di prova per l'umidità ad alta e bassa temperatura e camere ambientali robuste a piedi per test su larga scala. Offriamo inoltre camere avanzate per il test per shock termico e camere di prova per l'invecchiamento HAST per la validazione dei semiconduttori. Il nostro impegno per la qualità è supportato dalla nostra filosofia "perché scegliere WBE ", che enfatizza precisione, durata e un supporto post-vendita eccezionale.
Che tu lavori nel settore automobilistico, aerospaziale o dell'elettronica di consumo, WBE fornisce le camere di prova ambientali necessarie per garantire che i tuoi prodotti possano resistere alle condizioni più difficili della Terra. Esplora oggi stesso tutta la nostra gamma di macchine per il test meccanico e soluzioni ambientali specializzate.
Conclusione
In conclusione, le camere di prova ambientali per la combinazione di test di umidità e temperatura sono strumenti indispensabili per la moderna garanzia della qualità. Forniscono l'ambiente controllato necessario per simulare anni di stress climatico in una frazione del tempo, permettendo lo sviluppo di prodotti più sicuri e affidabili. Scegliendo un sistema ad alte prestazioni da un produttore affidabile come WBE, investi nel successo e nella reputazione a lungo termine del tuo marchio. Con l'evoluzione degli standard globali, restare all'avanguardia con capacità di test avanzate è il modo migliore per garantire che i tuoi prodotti rimangano competitivi in un mondo in continua evoluzione.
Pronto a migliorare i test di affidabilità del prodotto?
Contatta oggi i nostri espertiDomande Frequenti
D1: Come fanno le camere di prova ambientale a simulare simultaneamente l'umidità e la temperatura?
Le camere di prova ambientale utilizzano una combinazione di elementi riscaldanti e cicli di refrigerazione per controllare la temperatura, mentre un sistema di umidificazione (come un generatore di vapore o un bagno d'acqua) e una serpentina di deumidificazione gestiscono i livelli di umidità. Un ventilatore ad alta velocità fa circolare quest'aria trattata per garantire un ambiente uniforme in tutta la camera.
D2: Qual è il programma tipico di manutenzione per le camere di prova ambientale?
La manutenzione standard include un controllo mensile del sistema idrico e delle guarnizioni delle porte, una pulizia trimestrale delle bobine del condensatore e una calibrazione professionale annuale dei sensori di temperatura e umidità per garantire accuratezza e conformità agli standard internazionali di test.
D3: Le camere di prova ambientale possono essere personalizzate per dimensioni specifiche dei prodotti?
Sì, WBE offre una varietà di dimensioni che vanno da piccole unità desktop per microelettronica a grandi camere walk-in per veicoli o componenti aerospaziali. Sono disponibili anche configurazioni personalizzate per le rampe di rivestimento, scaffali e porte di accesso per soddisfare specifiche esigenze di laboratorio.
D4: Perché si raccomanda l'umidificazione dell'acqua deionizzata nelle camere di prova ambientale?
L'uso di acqua deionizzata o distillata previene l'accumulo di squame minerali sugli elementi riscaldanti e sui sensori di umidità. I depositi minerali possono agire come isolante, riducendo l'efficienza, oppure possono rivestire i sensori, portando a dati imprecisi e a guasti prematuri dei componenti.
D5: In che modo le camere di prova ambientale aiutano a rispettare gli standard MIL-STD-810H?
Il MIL-STD-810H richiede rigorosi test per condizioni ambientali come umidità, pioggia e cicli di temperatura. Le camere WBE sono progettate con la precisione e le capacità di ciclismo programmate necessarie per rispettare rigorosamente queste specifiche di grado militare in termini di robustezza e durabilità.